 de
 English
 русский
Anker-Gleichstrommotorführung: Laminierungen, Wicklungen und Kernbaugruppenoptionen
Eine Umrichterlinie treibt drei 24-V-Permanentmagnet-Gleichstromgetriebemotoren mit 1.800 U/min an. Bei etwa 4.500 Betriebsstunden beginnt bei einem Gerät sichtbare Funkenbildung an den Bürstenkästen und verliert bei gleicher Belastung etwa 6 % seiner Drehzahl. Die Wicklungen sind im Test sauber. Der Fehler liegt im Anker: ein gerillter Kommutator, ein Rotorpaket, das seit einem Umbau ein paar Hundertstel Millimeter exzentrisch läuft, und Bürsten, die auf kaum 60 % ihrer Fläche liegen.
Das Fazit zuerst: Der Anker ist die rotierende Wicklungsbaugruppe, die Strom führt, den Feldfluss unterbricht und ein Drehmoment erzeugt. Der Kommutator und die Bürsten sorgen dafür, dass der Strom beim Drehen des Rotors in die richtige Richtung fließt. In einer Gleichstrommaschine werden diese Teile gemeinsam beurteilt, nicht einzeln. Ein Lamellenpaket, bei dem enge Grat- und Konzentrizitätsgrenzen eingehalten werden, ist wenig wert, wenn der Kommutator unrund ist, und ein perfekter Kommutator kann einen Stapel voller interlaminarer Kurzschlüsse nicht retten.
Was folgt, ist ein praktischer Blick auf die Ankerseite eines Gleichstrommotors: den Magnetkreis, die Wicklung, die Kommutierungsgrenze und wie der Kern tatsächlich gekauft wird, von Musterblechen bis zur Serienlieferung.
Inhalt
- 1 Wie der Anker ein Drehmoment erzeugt und wo die Kommutierung erfolgt
- 2 Ankerspannung oder Feldsteuerung: Entscheiden Sie sich vor dem Kauf
- 3 Drei Möglichkeiten zum Aufbau des Rotorstapels und was jede einzelne kostet
- 4 Verluste, die Sie im Datenblatt nicht finden
- 5 Wo gebürstete Gleichstromarmaturen immer noch gewinnen
- 6 Kauf des Kerns: Toleranzen, Tests und die damit verbundenen Risiken
- 7 Von der Probe zur Serie: Eine Sequenz, die Bestand hat
- 8 Wartungs- und Compliance-Hinweise
Wie der Anker ein Drehmoment erzeugt und wo die Kommutierung erfolgt
Zwei Beziehungen erklären die meisten Tischmessungen an einem Gleichstrommotor mit Bürsten, und beide weisen direkt auf den Anker zurück.
- Drehmoment: T ≈ k · Φ · Ia, Feldfluss multipliziert mit Ankerstrom.
- Gegen-EMF: E ≈ k · Φ · ω, der mit der Geschwindigkeit ansteigt und den Laufstrom bei einer gegebenen Versorgungsspannung festlegt.
- Aktueller Pfad: Vorlauf, Bürste, Kommutatorsegment, Ankerspule, Rücklaufbürste.
- Kommutierung: Der Kommutator kehrt den Spulenstrom um, wenn jede Spule den magnetischen Neutralleiter kreuzt, sodass der Spulenstrom wechselt, obwohl die Versorgung mit Gleichstrom erfolgt.
- Ankerreaktion: Die eigene magnetomotorische Kraft des Ankers kippt und schwächt das Hauptfeld und verschiebt die neutrale Achse. Bei hohem Strom kommt es zu Funkenbildung an der Bürstenhinterkante und einem geringen Drehmomentverlust pro Ampere.
Magnetischer Kreis
Rotor- und Statorbleche werden aus nichtorientiertem Elektrostahl gestapelt, normalerweise 0,35 mm oder 0,50 mm. Eine dünnere Dicke verringert den Wirbelstromverlust, verringert jedoch den Stapelfaktor und erhöht die Kosten pro Kilogramm, sodass es sich selten um eine kostenlose Verbesserung handelt.
Wicklung
Kupferfüllung, Drahtstärke und Endwindungslänge legen den I²R-Verlust fest. Die Isolationsklasse F oder H legt fest, wie viel Wärmereserve Sie nutzen dürfen, bevor die Wicklung der begrenzende Teil ist.
Kommutierung
Bürstensorte, Federdruck, Kollektorexzentrizität und Hinterschneidungstiefe entscheiden über die Funkenbildung. Unrundheit über etwa 0,02 mm macht sich in der Regel als Bürstengeräusch bemerkbar, lange bevor es zu einem Ausfall kommt, weshalb der obige Fehler erst nach 4.500 Stunden und nicht erst nach 500 Stunden festgestellt werden konnte.
Ankerspannung oder Feldsteuerung: Entscheiden Sie sich vor dem Kauf
Der Geschwindigkeitsbereich ist eine Kontrollentscheidung, aber er schränkt das Ankerdesign ein. Die Ankerspannungsregelung, die unterhalb der Grunddrehzahl eingesetzt wird, liefert ein annähernd konstantes Drehmoment und einen großen Regelbereich – die übliche Wahl für Förderbänder, Vorschubrollen und Positionierungsachsen. Die über der Grunddrehzahl eingesetzte Feldschwächung liefert eine annähernd konstante Leistung, der Kommutierungsspielraum nimmt jedoch ab, wenn der Fluss abnimmt und die Feldversorgung unter Last stabil bleiben muss.
PWM-Antriebe mit 20 kHz und mehr halten die Stromwelligkeit und die damit verbundene zusätzliche Ankererwärmung gering; Überprüfen Sie darunter die Bürsten- und Kernverluste bei der tatsächlichen Trägerfrequenz, anstatt davon auszugehen, dass die Datenblattzahl zutrifft. Reihenschlussmotoren können nicht auf die gleiche Weise feldgeschwächt werden, da Feld und Anker den gleichen Strom teilen. Benutzen Sie serienmäßige Antriebe oder Widerstandsregelung und nehmen Sie in Kauf, dass die Geschwindigkeitsregelung weicher ausfällt.
Drei Möglichkeiten zum Aufbau des Rotorstapels und was jede einzelne kostet
Der Kompromiss ist nicht abstrakt. Ein ineinandergreifender Stapel spart Werkzeugkosten, aber die Kerben erzeugen eine lokale Sättigung und einen Metall-auf-Metall-Kontakt. Ein geklebter Stapel hält die Isolierbeschichtung intakt und weist in der Regel den geringsten Kernverlust auf, allerdings auf Kosten der Vorrichtungen und der Aushärtezeit. Geschweißte Stapel liegen dazwischen und werden gewählt, wenn die mechanische Integrität eines langen Stapels mehr als ein paar Watt ausmacht. Wo die Verriegelungsgeometrie der entscheidende Faktor ist, ist das Verhalten von ineinandergreifende Blechpakete Bei Präzisionsbaugruppen lohnt es sich, dies zu überprüfen, bevor die Zeichnung eingefroren wird.
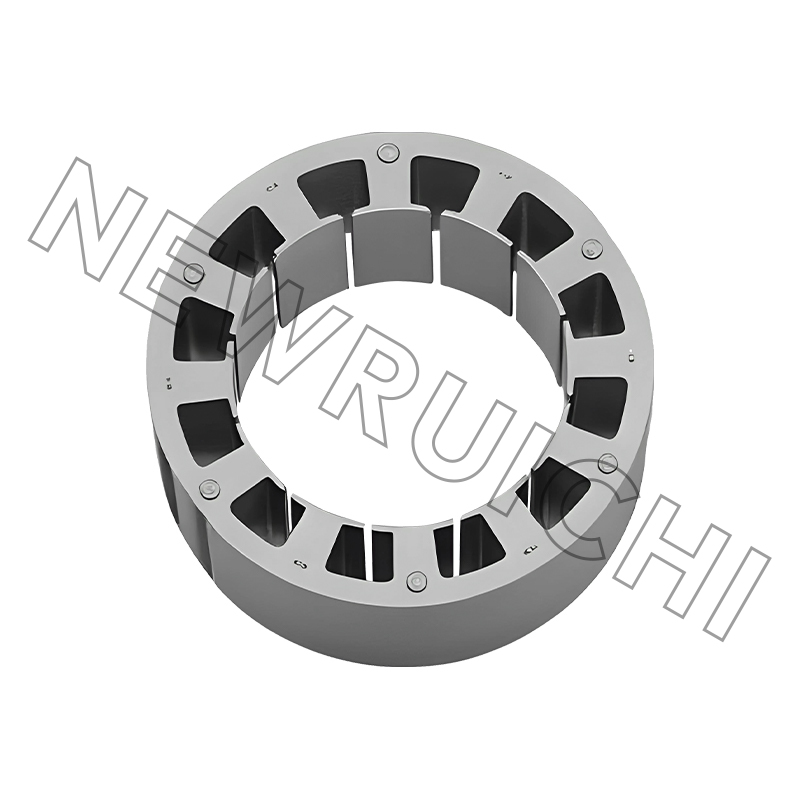
Wenn das Design noch offen ist, ist der Kauf von Rotor- und Statorblechen nach Zeichnung die schnellste Möglichkeit, Stapelaufbauten zu vergleichen, bevor man sich auf eine Matrize festlegt.
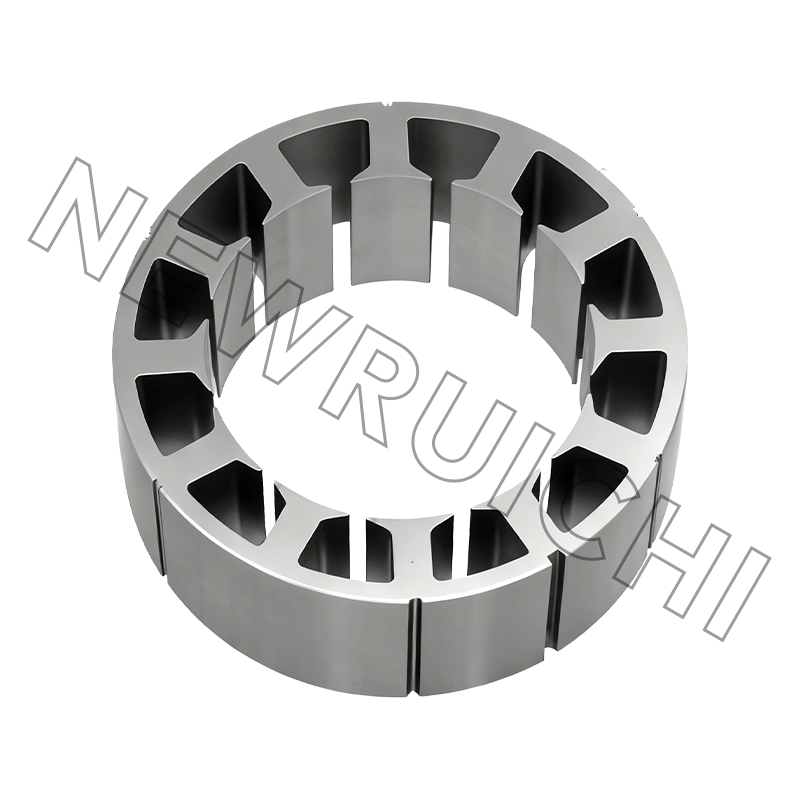
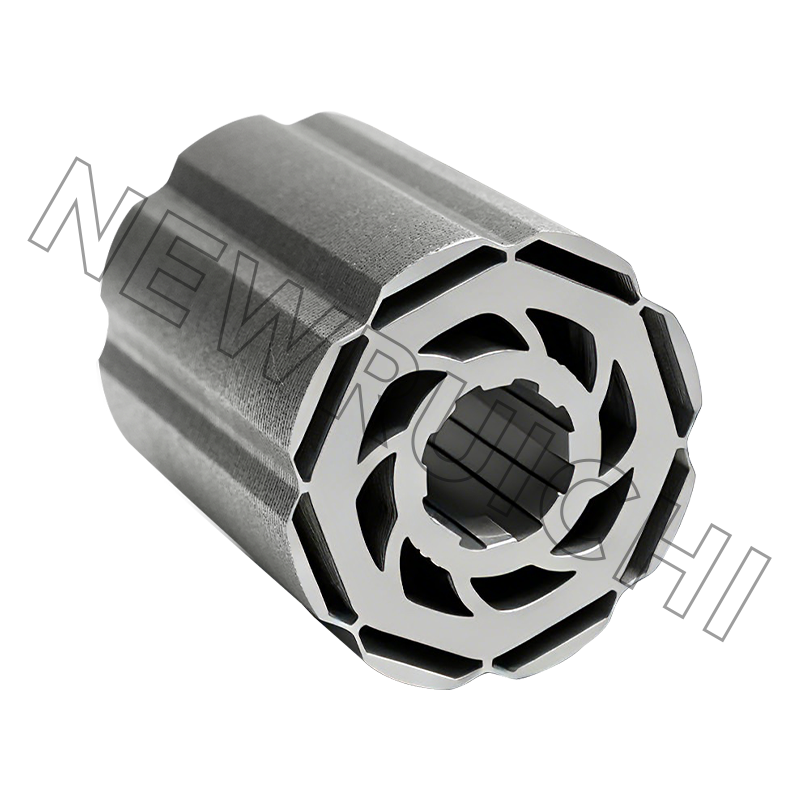
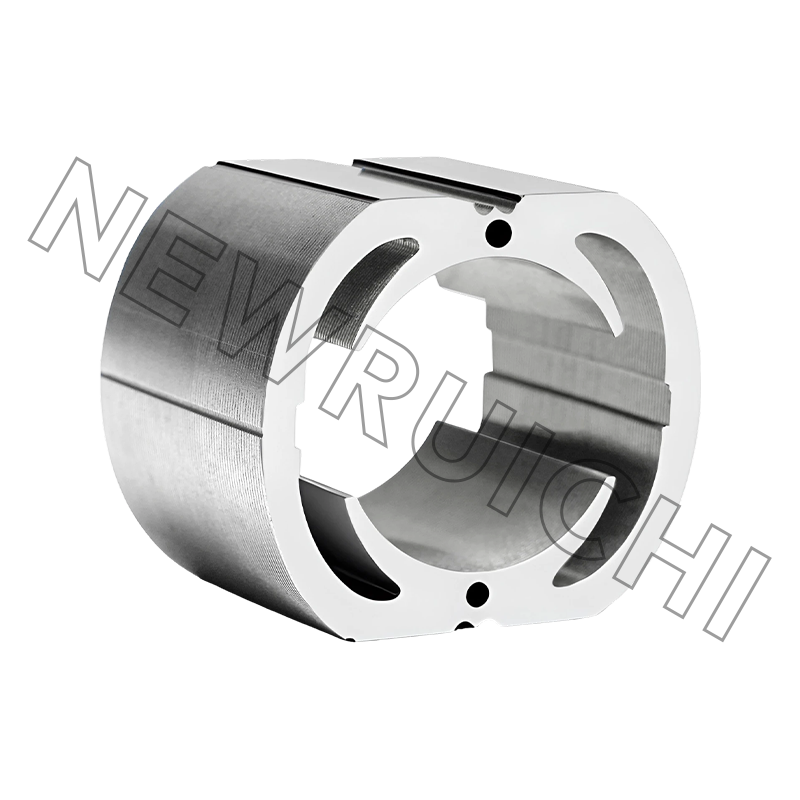
 Stator- und Rotorlaminierungen für Gleichstrommotoren Kundenspezifische Stator- und Rotorbleche unterstützen Stapelvergleiche in der Entwurfsphase vor der Festlegung von Werkzeugen und helfen bei der Bewertung des magnetischen Verlusts und der Passung der Baugruppe. Produkt anzeigen →
Verluste, die Sie im Datenblatt nicht finden
Ein Datenblatt gibt einen Wirkungsgradwert für einen Betriebspunkt an. Die Aufteilung der Verlustmechanismen entscheidet darüber, ob der Anker bei halber Last warm läuft oder bei 80 % der Nennleistung überhitzt.
Indikative Aufteilung in einem kleinen bürstenbehafteten Gleichstrommotor bei Nennlast; Die tatsächlichen Anteile ändern sich je nach Flussdichte, Geschwindigkeit und Bürstenqualität.
Der Kupferverlust skaliert mit dem Quadrat des Stroms, sodass eine Überlastung von 10 % etwa 21 % mehr Wärme in die Wicklung bringt. Aus diesem Grund kommt es bei der auf dem Etikett angegebenen Stromstärke nur selten zu Bürsten- und Wicklungsausfällen. Der Kernverlust wird durch die Flussdichte, die Stahldicke und die Anzahl der interlaminaren Kurzschlüsse bestimmt, was bedeutet, dass sich ein Stapel mit zerkratzter Beschichtung auch im Leerlauf erwärmt – eine nützliche Diagnose, wenn ein zusammengebauter Motor heiß im Leerlauf läuft.
Wo gebürstete Gleichstromarmaturen immer noch gewinnen
Brushed DC ist nicht überall ein Vermächtnis. Er hält dort, wo ein Zweidrahtanschluss, ein hohes Anlaufdrehmoment und ein kostengünstiger Antrieb die regelmäßige Bürstenwartung überwiegen.
Indikative Aufteilung der typischen Nachfrage nach gebürsteten Gleichstromankern, keine Marktstudie.
Jedes Segment belastet den Anker unterschiedlich. Kfz-Zusatzgeräte bestrafen thermische Zyklen und Vibrationen, medizinische und Mobilitätsgeräte bestrafen akustische Geräusche und die Stabilität des Kollektorfilms und Elektrowerkzeuge bestrafen Spitzenströme. Ein Stapel, der zu einem passt, passt selten zu allen dreien, ohne die Stahlsorte oder die Bauweise zu ändern.
Kauf des Kerns: Toleranzen, Tests und die damit verbundenen Risiken
| Charakteristisch | Typische Anforderung | Warum es wichtig ist |
|---|---|---|
| Höhe des Laminiergrats | 0,05 mm oder weniger; 0,03 mm bei engen Stapeln | Grate verkürzen benachbarte Bleche und erhöhen den Kernverlust |
| Rotor-Außendurchmesser und Wellenbohrung | Pro Zeichnung üblicherweise ±0,05 mm | Stellt Luftspalt und Wellenpassung ein; Exzentrizität zeigt sich als Vibration |
| Stapellänge | Typischerweise ±0,2 mm | Ändert die Fluss- und Drehmomentkonstante von Einheit zu Einheit |
| Stapelfaktor | 0,95 bis 0,98 je nach Bauart | Ein niedrigerer Faktor bedeutet mehr Kupfer bei gleichem Drehmoment |
| Interlaminare Isolierung | Keine sichtbaren Beschichtungsschäden | Durch zerkratzte Beschichtung entstehen Kurzschlüsse und lokale Hotspots |
| Schrägwinkel | Pro Zeichnung in der Regel ein Schlitzabstand | Eine falsche Schrägstellung erhöht das Rastmoment und erhöht das hörbare Geräusch |
| Kommutatorschlag nach der Montage | 0,02 mm oder besser | Steuert direkt die Funkenbildung und die Lebensdauer der Bürste |
Wo sich das Kaufrisiko tatsächlich ansammelt, liegt der Zeichnung vor. Die meisten Streitigkeiten, die wir sehen, sind auf fünf Misserfolge zurückzuführen:
- Stahlsorte wurde durch eine günstigere, nicht orientierte Sorte mit höherem Verlust ersetzt.
- Schweißspritzer oder neu geschlagene Verriegelungen, die den Stapel glätten und die Lamellen kurzschließen.
- Beschädigung der Beschichtung durch Schüttguthandhabung vor der Verklebung des Stapels.
- Das Material wird ungeglüht geliefert, was den Kernverlust verringert, ohne eine einzige Dimension zu verändern.
- In einem Stapel gemischte Lose werden in der aktuellen Ziehung als Streuung von Einheit zu Einheit angezeigt.
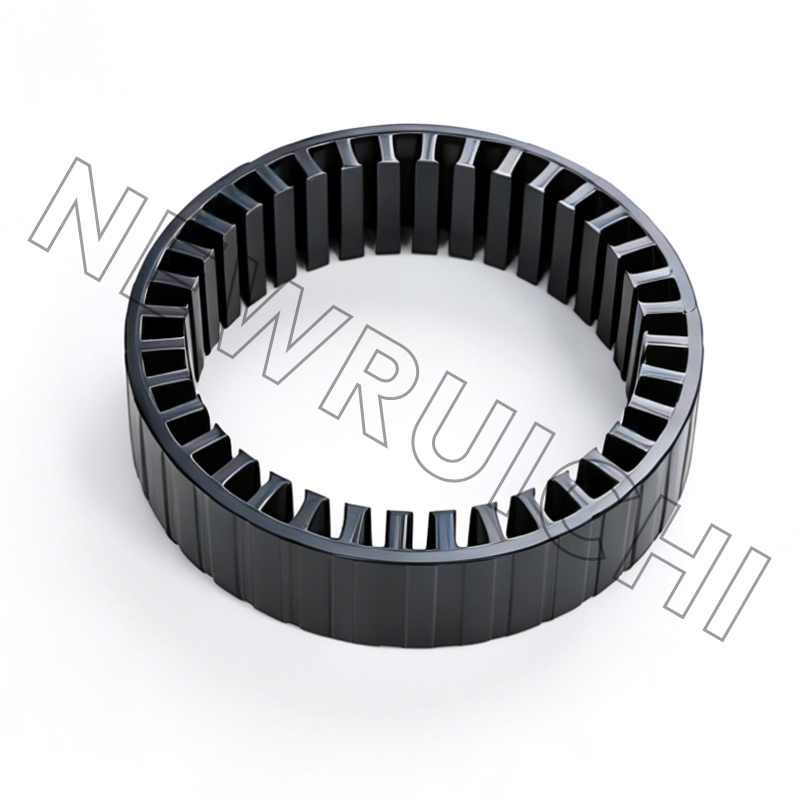
Bei Volumenprogrammen verlagert der Kauf eines fertigen Stapels anstelle einzelner Blätter diese Risiken auf den Lieferanten und beseitigt die Variation der Stapellänge an Ihrer Montagelinie.
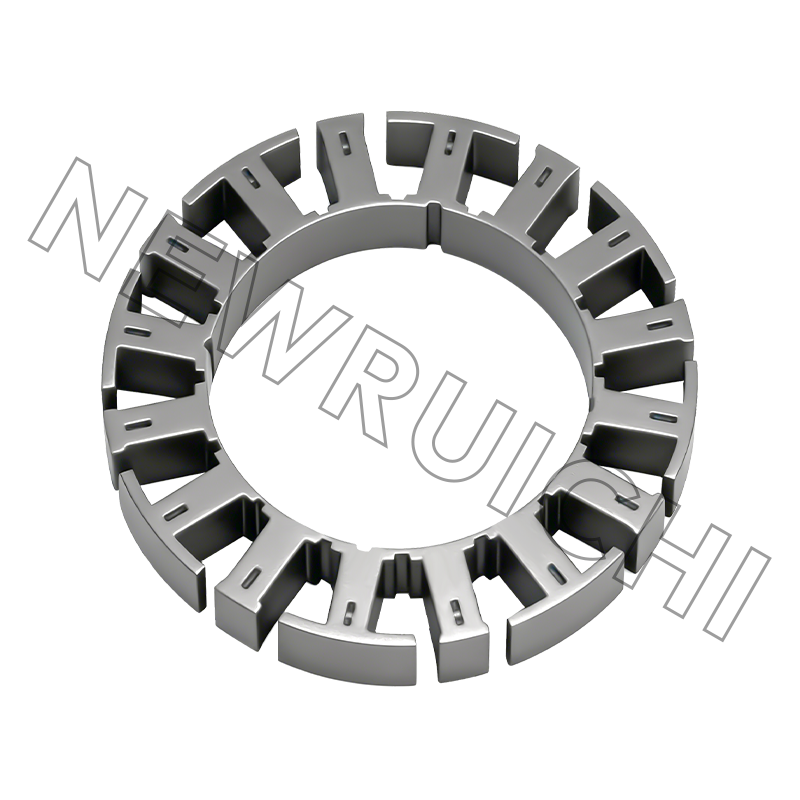
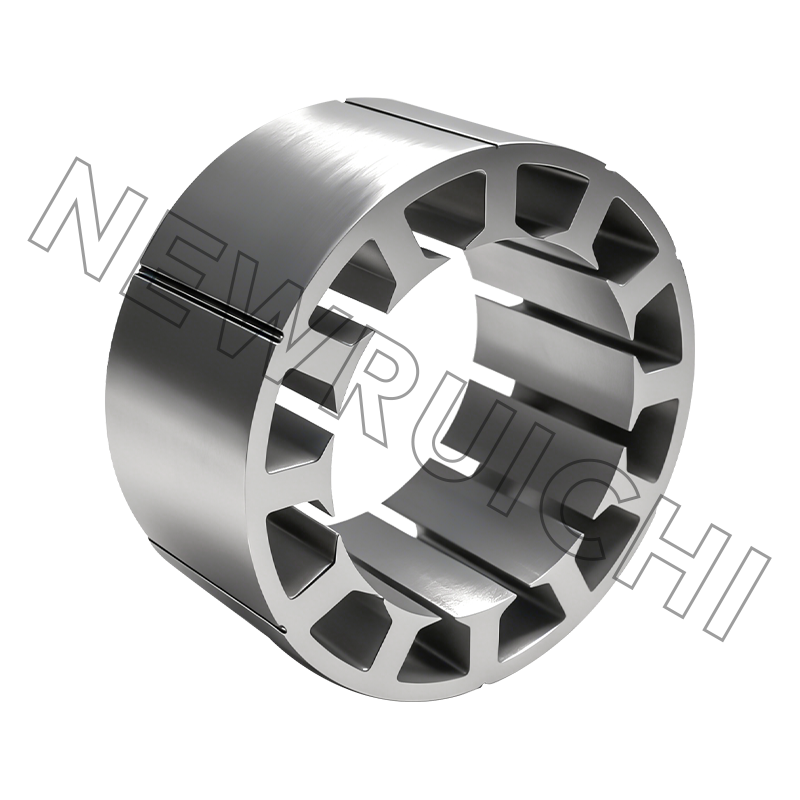
 Stator- und Rotorkernbaugruppen für Gleichstrommotoren Fertige laminierte Kernbaugruppen eignen sich für Volumenmotorenprogramme, indem sie das Stapelrisiko auf den Lieferanten verlagern und die Variation der Stapellänge am Fließband reduzieren. Produkt anzeigen →
Von der Probe zur Serie: Eine Sequenz, die Bestand hat
1. Zeichnungs- und Stahlprüfung.
Bestätigen Sie Dicke, Qualität, Beschichtungsgewicht und Stapelaufbau, bevor Material geschnitten wird.
2. Lasergeschnittene Muster.
Ein paar hundert Teile, keine Werkzeuge, geliefert, während das Design noch in Bewegung ist.
3. Stapel- und Bondversuch.
Erreichten Stapelfaktor und Stapellänge anhand der Zeichnung messen.
4. Passform-, Schleuder- und Wärmetest.
Luftspalt, Unrundheit, Temperaturanstieg bei Nennlast und Bürstenverhalten am Kommutator.
5. Volumenwerkzeuge.
Stanzform oder Lasercharge, je nachdem, was der Menge und dem Änderungsrisiko entspricht.
6. Erster Artikel und Dokumentation.
Maßbericht, Materialzertifikate und PPAP, wenn das Programm Automobil ist.
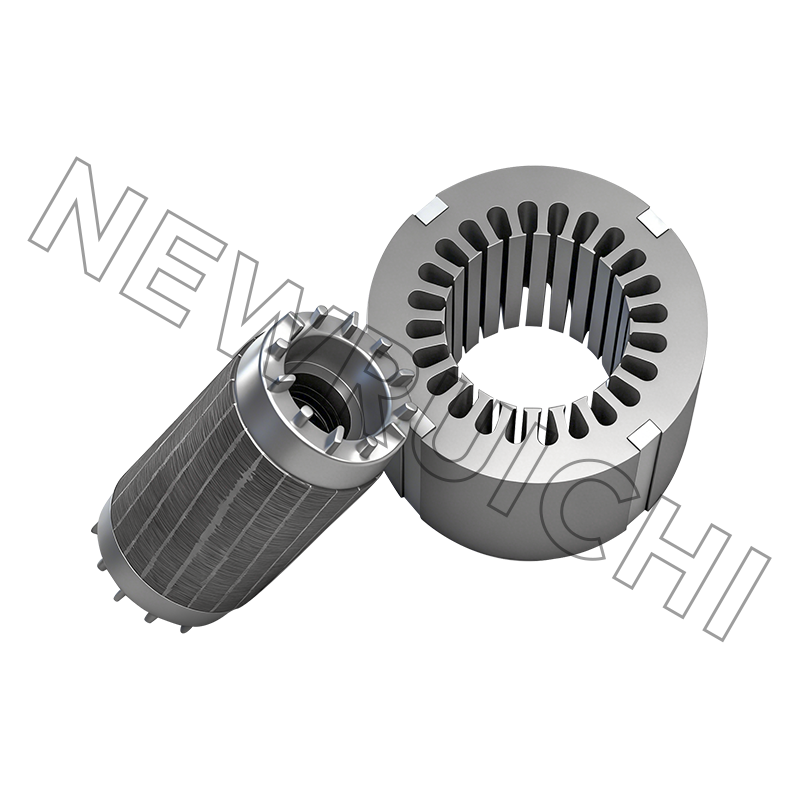
Mit lasergeschnittenen Proben können Sie auch einen Stahlsortenwechsel testen, bevor Sie sich für eine Stanzform entscheiden. Eine 0,35-mm-Sorte, die einen geringeren Kernverlust misst, kann die zusätzlichen Kosten pro Kilogramm rechtfertigen oder auch nicht, und ein Stapelversuch beantwortet diese Frage in einer Woche statt in einem Vierteljahr.
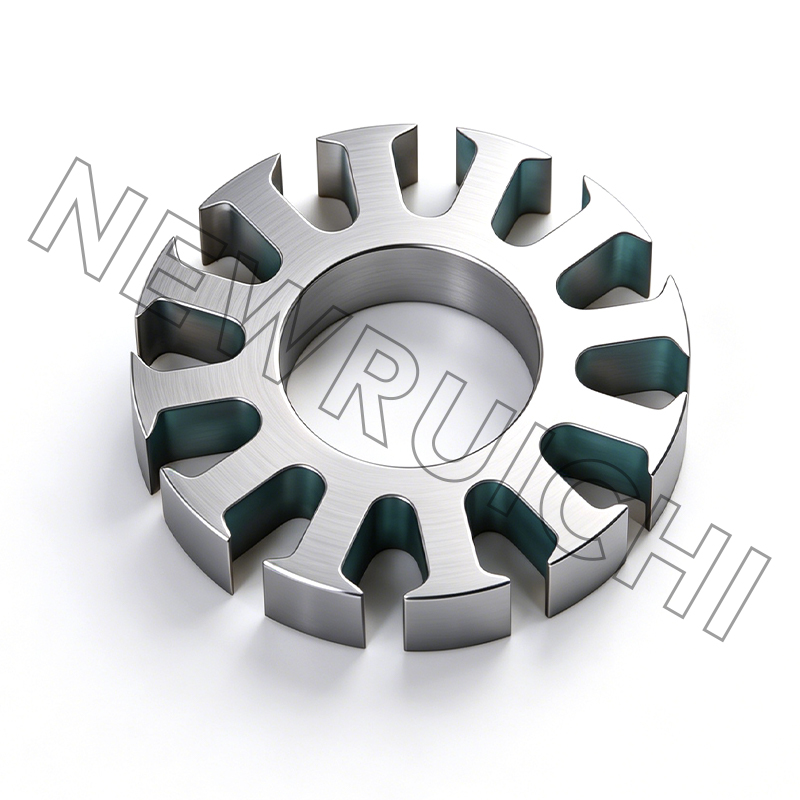
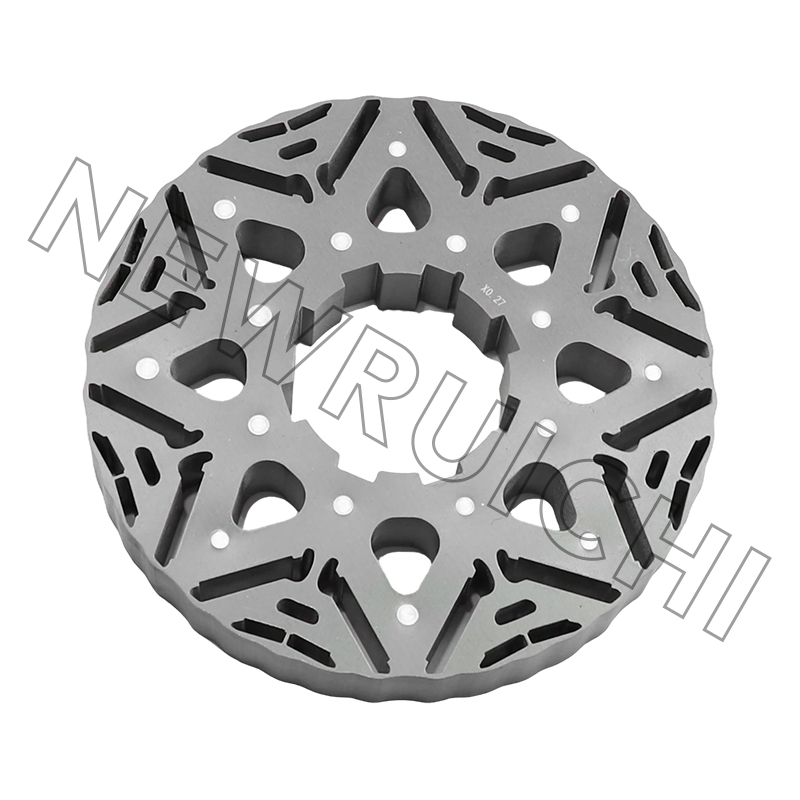
 Lasergeschnittene Stator- und Rotorlaminierungsproben Kundenspezifische lasergeschnittene Laminierungsmuster unterstützen frühe Motordesignprüfungen und Stahlqualitätsversuche vor der Werkzeugverpflichtung und der Serienproduktion. Produkt anzeigen →
Nach der Musterphase entscheidet der Laminierungs- und Kernherstellungsprozess – Schneiden, Stanzen oder Laserschneiden des Stahls, Glühen, sofern erforderlich, Stapeln durch Verriegelung, Kleben oder Schweißen und Endkontrolle – über Liefertermine. Es lohnt sich, diesen Ablauf einmal vor der ersten Bestellung mit dem Lieferanten durchzugehen, nicht erst danach.
Wartungs- und Compliance-Hinweise
- Überprüfen Sie die Bürsten nach der Hälfte der erwarteten Verschleißlebensdauer, nicht bei Ausfall.
- Ein gleichmäßiger schokoladenfarbener Kommutatorfilm ist gesund; Ein fleckiger Film weist auf eine Verunreinigung oder die falsche Bürstensorte hin.
- Halten Sie den Federdruck in der Spezifikation. Niedriger Druck verglast den Kommutator, hoher Druck verschleißt die Bürsten schnell.
- Mit einem Lösungsmittel reinigen, das mit der Wicklungsisolierung kompatibel ist; Kohlenstoffstaub leitet.
- Lagern Sie gestapelte Kerne trocken und verpackt, da interlaminarer Rost sich genau wie ein elektrischer Kurzschluss verhält.
Was die Compliance anbelangt, unterliegen Motorkerne für Automobilprogramme im Allgemeinen einem IATF 16949-Qualitätssystem, allgemeine Industriekerne gemäß ISO 9001 und geschweißte Rahmen und Sockel gemäß ISO 3834, wobei das Umweltmanagement ISO 14001 folgt. Diese Zertifikate sind weniger als Papier, sondern vielmehr als Grund dafür wichtig, dass Erstartikelberichte, Materialzertifikate und Änderungsmitteilungen unverlangt eintreffen.
Nichts davon macht den Anker kompliziert. Es macht es spezifisch: Stahlsorte, Stapelaufbau, Gratgrenze, Kommutatorschlag. Wenn Sie diese vier Punkte klären, ist das 4.500-Stunden-Funkenproblem kein Rätsel mehr.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
 E-Mail: [email protected]
[email protected]
 Telefon:
+86-18861576796 +86-18261588866
+86-15305731515 +86-18861576796
Urheberrecht © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Stator- und Rotorkernen
