 de
 English
 русский
Ein Folgepolmotor hat zwei Geschwindigkeiten: Wicklungstypen, Kerndesign, Auswahl
Zwei 22-kW-Lüftermotoren, gleiche Baugröße, gleicher Hersteller, gleicher Arbeitszyklus: Auf einem Typenschild steht 1.800 U/min, auf dem anderen 1.800/900 U/min. Bei der zweiten handelt es sich um eine Folgepolmaschine mit einer Wicklung, bei der sich alle Unterschiede zwischen den beiden im Statorblechpaket und im Anschlusskasten befinden.
Wenn jemand fragt, was ein Folgepolmotor hat, beginnt die Antwort mit zwei Geschwindigkeiten von einer Wicklung, etwa der Hälfte der Spulengruppen einer vergleichbaren herkömmlichen Wicklung und einem Satz abgewickelter Pole, die Flussmittel ohne Kupfer transportieren. Die weniger komfortable Hälfte der Antwort ist eine abgeflachte Luftspalt-Flusswellenform, ein größerer Oberwellenverlust im Kern und eine geringere Kühlung bei niedriger Geschwindigkeit. Über diese drei Punkte entscheidet sowohl der Laminierungslieferant als auch der Motorkonstrukteur.
Inhalt
- 1 Die kurze Antwort in einfachen Zahlen
- 2 Wie eine Wicklung zwei Polzahlen erzeugt
- 3 Konsequenter Pol versus konventionelle Wicklung
- 4 Die Metriken, die erst nach dem ersten Prototyp erscheinen
- 5 Wo konsequente Polmaschinen tatsächlich laufen
- 6 Die zweite Bedeutung: Konsequente Pol-Permanentmagnetrotoren
- 7 Spezifizieren von Kernen für eine Maschine mit zwei Geschwindigkeiten: Eine praktikable Sequenz
- 8 Wartungs- und Compliance-Details, die übersehen werden
Die kurze Antwort in einfachen Zahlen
Ein Folgepolmotor hat die folgenden Eigenschaften, und jede davon hat eine direkte Auswirkung auf die Stator- und Rotorkerne, die ein Käufer angeben muss.
- Zwei Geschwindigkeiten aus einer Wicklung. Das übliche Verhältnis ist 2:1, also 1.800/900 U/min bei 60 Hz und 1.500/750 U/min bei 50 Hz.
- Sechs Spulengruppen statt zwölf in einem dreiphasigen, vierpoligen Rahmen.
- Abgewickelte Stangen. Nur die Hälfte der Pole trägt Spulen, und die übrigen Pole erhalten ihre Polarität vom Eisenpfad, daher der Begriff „konsequent“.
- Weniger Kupfer und kürzere Endwicklungen, da sowohl die Anzahl der Spulengruppen als auch die Verbindungen zwischen den Gruppen sinken.
- Eine abgeflachte Flusswellenform. Die abgewickelten Pole weisen eine unterschiedliche effektive Luftspaltdurchlässigkeit auf, sodass der Oberwellengehalt steigt.
- Ein Kühlungsnachteil bei niedriger Geschwindigkeit. Ein auf einer Welle montierter Ventilator bewegt bei halber Geschwindigkeit weit weniger als die Hälfte der Luft, die er bei voller Geschwindigkeit bewegt.
Für ein Einkaufs- oder Ingenieurteam, das Kerne spezifiziert, sind die abgewickelten Pole und die Flusswellenform am wichtigsten. Ein Folgepolstator ist kein standardmäßiger vierpoliger Stator mit einem anderen Typenschild; Seine Zahn- und Jochabschnitte werden durch die langsame Verbindung angetrieben.
Wie eine Wicklung zwei Polzahlen erzeugt
Eine herkömmliche dreiphasige, vierpolige konzentrische Wicklung benötigt zwölf Spulengruppen: vier Pole multipliziert mit drei Phasen. Eine Folgepolwicklung im gleichen Stator benötigt sechs. Jede Gruppe ist so verbunden, dass der Fluss, der einen gewickelten Pol verlässt, durch einen Pol zurückkehrt, der keine eigene Spule trägt. Da der unbewickelte Pol von demselben Eisenpfad gespeist wird, nimmt er die entgegengesetzte Polarität zu seinen Nachbarn an und funktioniert genau wie ein bewickelter Pol mit entgegengesetztem Vorzeichen.
Schließen Sie diese Wicklung in eine Richtung an und die Maschine läuft vierpolig. Schließen Sie es wieder an und das gleiche Kupfer verhält sich wie acht effektive Pole. Die synchrone Drehzahl folgt der Polzahl, sodass eine 60-Hz-Maschine 1.800 U/min und 900 U/min liefert. Bei Schlupf pendelt sich ein belasteter Käfigläufermotor typischerweise bei etwa 1.750 U/min und 875 U/min ein.
Weniger Spulengruppen
Sechs statt zwölf Gruppen bedeuten weniger Kupfer, kürzere Endwindungen, weniger Verbindungen und einen kürzeren axialen Aufbau. Sowohl die Wickelwerkzeuge als auch die Einlegezeit der Spulen verringern sich, weshalb das Design auch in der kostensensiblen Massenproduktion Bestand hat.
Höherer harmonischer Verlust
Die Wellenform des Luftspaltflusses ist bei der konsequenten Polverbindung flacher. Der zusätzliche Gehalt an dritten und fünften Harmonischen erhöht den Kernverlust und das hörbare Rauschen. Dies ist genau der Bereich, in dem ein höherwertiger, verlustarmer, nicht orientierter Siliziumstahl seine Mehrkosten amortisiert.
Abkühlung mit halber Geschwindigkeit
Ein auf einer Welle montierter Lüfter verliert viel schneller an Luftstrom als er an Geschwindigkeit verliert. Das Drehmoment bei 900 U/min ist oft akzeptabel; Bei einem Temperaturanstieg ist dies häufig nicht der Fall, und diese Lücke wird normalerweise eher auf dem Prüfstand als bei der Entwurfsprüfung gefunden.
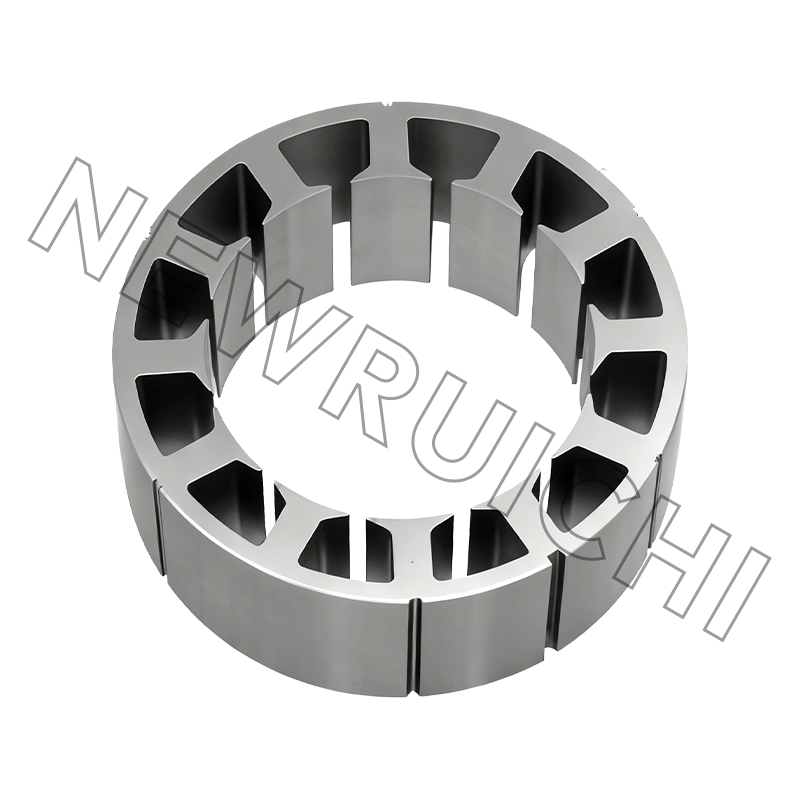
Nach diesem Prinzip aufgebaute Wechselstrom-Induktionsmaschinen basieren auf einem Stator- und Rotorkernsatz, der bereits für beide Anschlüsse dimensioniert wurde. Dies ist der Punkt, an dem sich Komponentenbeschaffung und Motordesign treffen.
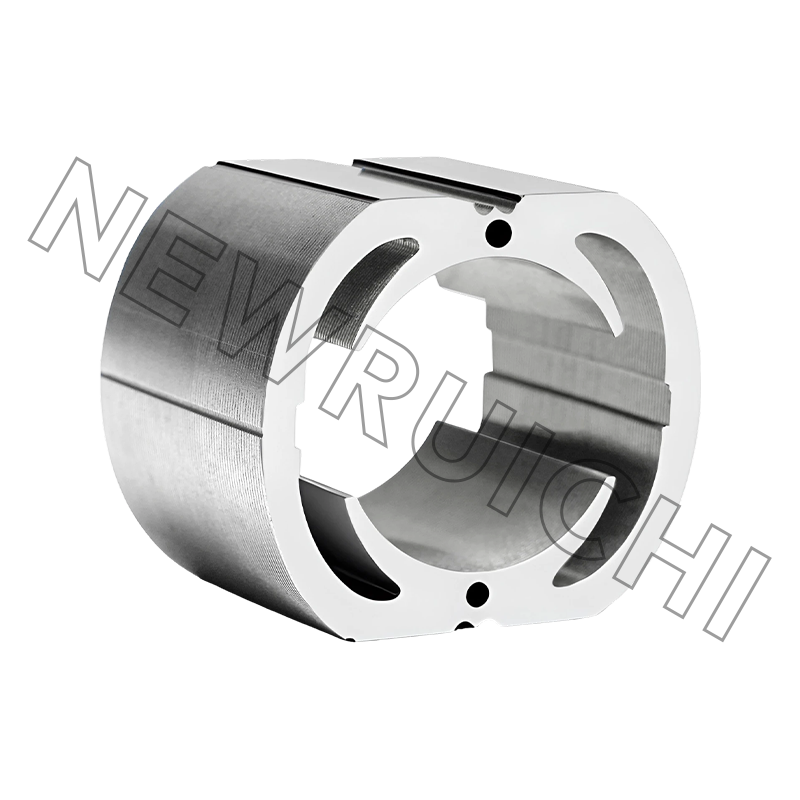
 Wechselstrommotor-Stator- und Rotorkernbaugruppe Hochpräzise gestapelte Stator- und Rotorkerne für Wechselstrommotoren, relevant beim Vergleich konventioneller und Folgepolanordnungen im gleichen Rahmen. Produkt anzeigen →
Konsequenter Pol versus konventionelle Wicklung
Der folgende Vergleich bezieht sich auf den gleichen 60-Hz-Statorrahmen, der entweder als herkömmlicher vierpoliger Motor mit einer Drehzahl oder mit einer daraus resultierenden Pol-Einzelwicklung betrieben wird.
Die Metriken, die erst nach dem ersten Prototyp erscheinen
Designüberprüfungen konzentrieren sich in der Regel auf Nenndrehzahl und Drehmoment. Die folgende Tabelle vergleicht den gleichen Statorrahmen in der Folgepolverbindung mit der herkömmlichen Vierpolverbindung, indexiert auf 100 für den herkömmlichen Fall. Hierbei handelt es sich eher um typische Prototypen- und Prüfstandsbeobachtungen als um einen einzelnen Datenblattwert. Behandeln Sie sie daher als Bereiche.
Die beiden hohen Balken sind diejenigen, die Neugestaltungsarbeit generieren. Vibrationen und Geräusche nehmen zu, weil der abgewickelte Pol die Kraftverteilung um den Luftspalt verändert, und der harmonische Kernverlust steigt, weil die Flusswellenform nicht mehr annähernd sinusförmig ist. Beide Effekte drängen Entwickler zu dünneren Laminierungen, verlustärmeren Siliziumstahlsorten, ineinandergreifenden statt geschweißten Stapeln und in vielen Fällen zu einem schrägen Rotor. Für einen genaueren Blick darauf, wie die Stapelmethode den Kernverlust verschiebt, dieser Vergleich von ineinandergreifende Blechpakete deckt die praktischen Kompromisse ab.
Wo konsequente Polmaschinen tatsächlich laufen
Der Zwei-Geschwindigkeits-Betrieb lohnt sich überall dort, wo eine Last einen Teil des Tages mit Volllast und den Rest des Tages mit Teillast läuft. Die folgende Verteilung spiegelt den Anwendungsmix wider, der bei der Arbeit mit Industrieventilatoren, Pumpen und Kompressoren zu beobachten ist.
Der rote Faden ist eine quadratische Last. Die Lüfter- und Pumpenleistung nimmt etwa mit der dritten Potenz der Drehzahl ab, so dass eine Maschine, die mit halber Drehzahl läuft, etwa ein Achtel der Wellenleistung bei voller Drehzahl benötigt. Ein konsequentpoliger Motor macht einen Teil dieser Einsparung aus, ohne dass auf Antriebselektronik verzichtet werden kann. Deshalb eignet sich das Design auch für kostensensible Hochleistungsanwendungen, obwohl Antriebe mit variabler Frequenz mittlerweile die meisten anderen Fälle abdecken.
Die zweite Bedeutung: Konsequente Pol-Permanentmagnetrotoren
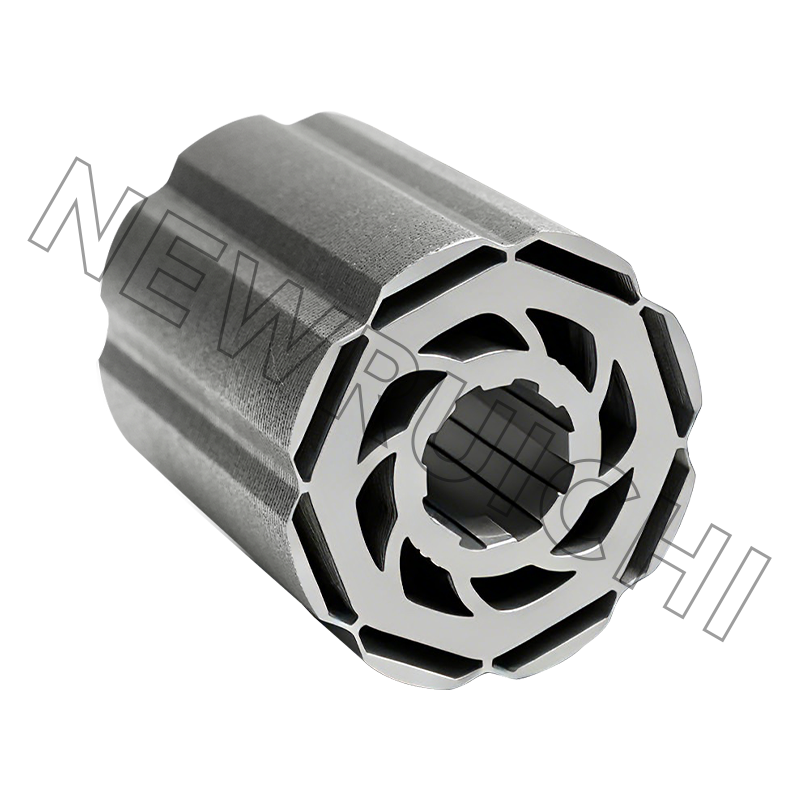
Der gleiche Begriff beschreibt eine völlig andere Konstruktion auf der Rotorseite. In einer Folgepol-Permanentmagnetmaschine sind Magnete einer einzelnen Polarität montiert oder eingebettet, und die Eisenpole dazwischen werden durch die benachbarten Magnete auf die entgegengesetzte Polarität magnetisiert. Die Hälfte der Pole besteht aus Magneten, die andere Hälfte aus Eisen.
Für einen Käufer sind die Folgen sowohl kommerzieller als auch mechanischer Natur.
- Die Magnetmasse nimmt pro Polpaar erheblich ab und Magnete sind der dominierende Kostenfaktor bei Traktions-, Servo- und Gerätemotoren.
- Der Rotor wird ausgeprägt, so dass sich das Reluktanzdrehmoment zum Magnetdrehmoment addiert und der Drehzahlbereich mit konstanter Leistung erweitert wird, was den feldschwächenden Betrieb unterstützt.
- Der Flusspfad ist asymmetrisch, was die Drehmomentwelligkeit, die unausgeglichene magnetische Anziehungskraft und den harmonischen Verlust des Rotors erhöht.
- Die Rotorblechgeometrie wird kritisch: Polbögen, Flussbarrieren und Brückendicke müssen aufeinander abgestimmt werden.
Beim letzten Punkt handelt es sich um ein Herstellungsproblem, nicht nur um ein Simulationsproblem. Rotorstapel dieses Typs sind in der Regel ineinandergreifend und nicht geschweißt, da durch das Schweißen die Lamellen entlang des Stapels kurzgeschlossen werden und der Kernverlust genau dort entsteht, wo der Oberschwingungsverlust bereits hoch ist.
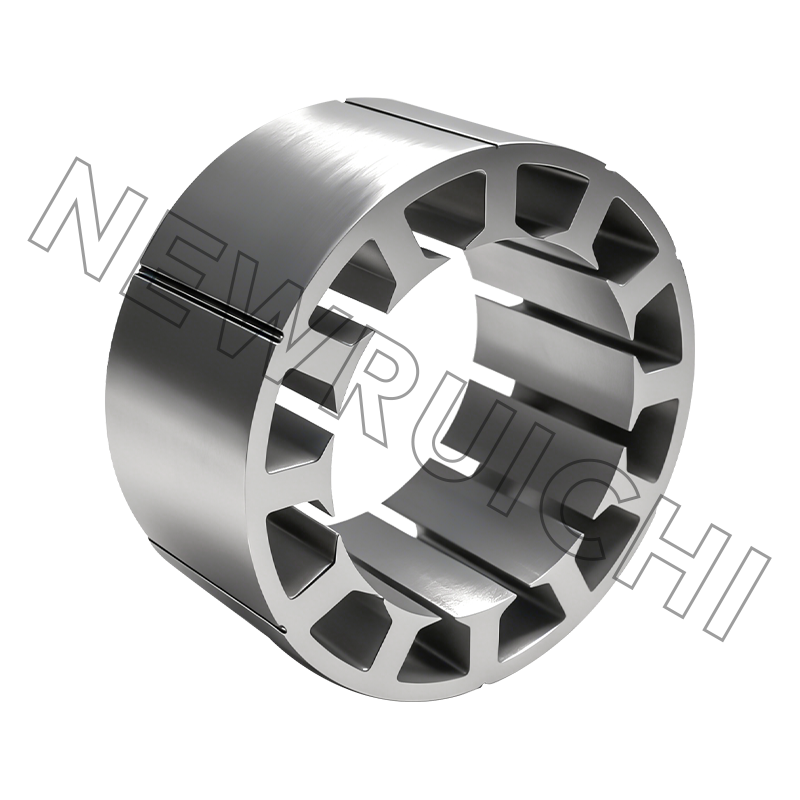
 Interlock-Lamellenkern für schweißfreie Motorstapel Fertige ineinandergreifende Motorkernbaugruppe mit schweiß- und leimfreier Konstruktion, relevant für Rotorpakete mit zwei Drehzahlen, bei denen Schweißverluste und Fertigungskontrolle eine Rolle spielen. Produkt anzeigen →
Spezifizieren von Kernen für eine Maschine mit zwei Geschwindigkeiten: Eine praktikable Sequenz
- Korrigieren Sie zuerst das Geschwindigkeitspaar und den Dienst. Bestätigen Sie, ob die niedrige Geschwindigkeit kontinuierlich ist oder nur zum Starten, Positionieren oder Nachtbetrieb verwendet wird. Ein Verhältnis von 2:1 ist Standard, andere Verhältnisse sind jedoch auf Kosten der Wicklungskomplexität möglich.
- Dimensionieren Sie den Magnetkreis für den schlechtesten Flusszustand. Die abgewickelten Polzähne und das Joch dahinter führen einen konzentrierten Fluss. Überprüfen Sie daher die Flussdichte in der Verbindung mit niedriger Drehzahl und nicht nur bei der Nenn-Hochgeschwindigkeit.
- Überprüfen Sie die Kühlung erneut bei niedriger Geschwindigkeit. Wenn der Lüfter auf einer Welle montiert ist, planen Sie eine Zwangsbelüftung, einen größeren Lüfter oder eine niedrigere Temperaturanstiegsklasse ein. Diese Entscheidung verändert oft den Rahmen und das Gehäuse.
- Wählen Sie die Stapelmethode bewusst. Die Verzahnung erfolgt schnell und formstabil im Volumen; Klebebindung ergibt den geringsten Kernverlust; Laser- oder WIG-Schweißwerkzeuge sind schnell kaputt, es entstehen jedoch Kurzschlüsse zwischen den Lamellen, die Verluste verursachen. Bei Maschinen mit zwei Geschwindigkeiten und hohem Oberschwingungsgehalt ist dieser Nachteil stärker zu spüren als bei Maschinen mit einer Geschwindigkeit.
- Führen Sie die Validierung anhand von lasergeschnittenen Mustern durch, bevor Sie sich für die Herstellung harter Werkzeuge entscheiden. Anhand von Musterlaminierungen konnte das Team den Leerlaufstrom, den Temperaturanstieg und das Rauschen an der realen Verbindung messen.
- Sperren Sie die Dokumentation. Vereinbaren Sie vor dem ersten Produktionsauftrag die Laminierungsdicke, die Siliziumstahlsorte, die Stapelmethode, die Gratgrenzen und die Prüfprotokolle.
Ein Lieferant, der sowohl den Siliziumstahl-Input als auch den fertigen Stapel kontrolliert, beseitigt einen der üblichen Fehlermodi, was ein guter Grund ist, dies zu überprüfen Herstellungskette bevor Sie eine Zwei-Geschwindigkeits-Kernbestellung aufgeben.
Wartungs- und Compliance-Details, die übersehen werden
- Terminalidentifikation. Eine konsequente Polwicklung landet normalerweise auf sechs Leitungen. Das erneute Anschließen eines reparierten Motors am falschen Anschluss führt zu einer Maschine, die zwar läuft, aber mit der falschen Geschwindigkeit und mit zu hohem Strom.
- Schütze und Schalten. Die Geschwindigkeitsänderung erfolgt mechanisch und nicht elektronisch. Lochfraß in den Kontakten und lockere Verbindungen sind häufige Gründe dafür, dass ein Motor die niedrige Drehzahl nicht erreicht.
- Temperatur bei niedriger Geschwindigkeit. Überprüfen Sie es nach jedem Zurückspulen. Wenn eine Reparaturwerkstatt einen generischen Wellenventilator einbaut, verschwindet der Spielraum bei niedriger Drehzahl.
- Grenzwerte für Isolierung und Temperaturanstieg. Überprüfen Sie anhand von IEC 60034-1 oder NEMA MG 1 und bestätigen Sie die tatsächlich von der Reparaturwerkstatt verwendete Isolationsklasse und nicht die Klasse auf dem Original-Typenschild.
- Materialqualität nach einem Umbau. Bei einer Maschine mit zwei Drehzahlen hat die Siliziumstahlsorte aufgrund des Oberschwingungsverlusts einen größeren Einfluss als bei einem Motor mit einer Drehzahl, so dass sich der Ersatz durch eine niedrigere Stahlsorte aus Kostengründen in der Regel in Form von Wärme niederschlägt.
Fragen Sie auf der Anbieterseite nach dokumentierten Qualitätssystemen statt nach Zertifikaten in einer Broschüre: ISO 9001 als Basis, IATF 16949, wenn der Motor in ein Fahrzeug eingebaut wird, ISO 14001 für Umweltkonformität und ISO 3834 für geschweißte Rahmen wie kastenförmige Maschinensockel. Diese Dokumente sorgen dafür, dass eine Zwei-Geschwindigkeits-Kernbestellung vom Siliziumstahl-Coil bis zum fertigen Stapel prüfbar bleibt, einschließlich der Rohmaterialseite wie hochwertigem, nichtorientiertem Siliziumstahl in Coil-, Streifen- oder Blechform.
 Rollen, Bänder und Bleche aus Siliziumstahl Qualitätskontrollierter Siliziumstahl in Rollen-, Band- und Blechform für Motorkerne und Präzisionsstanzungen, relevant für die Spezifikation von Laminiermaterial und Lieferdokumentation. Produkt anzeigen →
Ein Folgepolmotor hat zwei Geschwindigkeiten von einer Wicklung, sechs Spulengruppen statt zwölf, unbewickelte Pole, die Fluss, aber kein Kupfer führen, und eine Flusswellenform, die den Kern stärker belastet als eine herkömmliche Wicklung. Diese Fakten schlagen sich in der Laminierungsphase in Kosten und Risiken nieder, da Stahlsorte, Laminierungsdicke, Stapelmethode und Stapellänge alle für die Verbindung mit niedriger Geschwindigkeit und nicht nur für die auf dem Typenschild angegebene Geschwindigkeit ausgewählt werden müssen.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
 E-Mail: [email protected]
[email protected]
 Telefon:
+86-18861576796 +86-18261588866
+86-15305731515 +86-18861576796
Urheberrecht © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Stator- und Rotorkernen
