 de
 English
 русский
3-Phasen-Wechselstrommotoren: Wie Blechkerne, Stapeldruck und Rahmen über die Leistung entscheiden
Ein 75-kW-Drehstrommotor einer Anlagenkühlwasserpumpe fällt selten lautstark aus. Es driftet. Die Lagervibration steigt innerhalb von 18 Monaten von 1,2 mm/s auf 3,5 mm/s, eine Phase zieht vier Prozent mehr Strom als die anderen beiden und die Wicklung läuft acht Grad heißer als bei der Inbetriebnahme. Wenn der Motor von der Grundplatte abgehoben wird, ist die Wicklung oft intakt; Der Schaden begann im Rotorkern, in einem Stapel, der nach einem früheren Aufwickeln den Klemmdruck verlor, oder in einem Luftspalt, der von vornherein nie konzentrisch war.
Dreiphasen-Wechselstrommotoren sind elektrisch einfach und mechanisch unnachgiebig. Die Theorie passt auf zwei Seiten. Was darüber entscheidet, ob ein Laufwerk fünfzehn oder fünf Jahre läuft, ist die Hardware im Rahmen: Laminierungsgrad, Stapeldruck, Gleichmäßigkeit des Luftspalts, Isolationssystem, Lageranordnung und Kühlpfad.
Die kurze Antwort: Dreiphasenmotoren werden spezifiziert, weil drei Ströme im Abstand von 120 Grad ein Drehfeld konstanter Größe erzeugen, sodass die Maschine unter Last ohne Kondensator, ohne Fliehkraftschalter und ohne Hilfswicklung startet. Alles, was danach kommt, einschließlich Effizienzklasse, Drehmomentdichte, Geräuschentwicklung und Lebensdauer, wird nicht von der Versorgung selbst, sondern vom Blechpaket, dem Rotor, dem Rahmen und dem Kühlkreislauf bestimmt.
Inhalt
- 1 Was macht einen Dreiphasenmotor zum Starten und Laufen?
- 2 Der Stator- und Rotorstapel: Wo echte Effizienz herrscht
- 3 Einphasig gegen dreiphasig: Ein praktischer Vergleich
- 4 Schadensaufschlüsselung: Die Zahlen hinter dem Namensschild
- 5 Wo Drehstrommotoren die Arbeit erledigen
- 6 Auswahlreihenfolge und Amortisation
- 7 Wartungs- und Compliance-Punkte, die geprüft werden
Was macht einen Dreiphasenmotor zum Starten und Laufen?
Ein dreiphasiger Wicklungssatz ist im elektrischen Winkel von 120 Grad um den Stator angeordnet. Speisen Sie die drei Phasen mit Strömen, die zeitlich ebenfalls um 120 Grad voneinander entfernt sind, und die einzelnen pulsierenden Felder addieren sich zu einem Feld konstanter Größe, das mit der Netzfrequenz geteilt durch die Polpaare rotiert. Das ist das ganze Prinzip der Selbststartfähigkeit. Da das Feld während des Zyklus niemals zusammenbricht und sich nie umkehrt, erfährt der Rotor einen stetigen, fließenden Fluss und entwickelt aus dem Stillstand ein Drehmoment.
Die Synchrongeschwindigkeit wird durch die Versorgung und die Wicklung festgelegt: Die Nenngeschwindigkeit entspricht dem 120-fachen der Netzfrequenz geteilt durch die Anzahl der Pole. Bei 50 Hz sind das 3.000 U/min für zwei Pole, 1.500 für vier und 1.000 für sechs Pole. Bei 60 Hz ergeben die gleichen Wicklungen 3.600, 1.800 und 1.200 U/min. Der Rotor läuft immer etwas langsamer, da er hinter das Feld gleiten muss, um Rotorstrom zu induzieren, und der induzierte Strom erzeugt das Drehmoment in einer Käfigläufermaschine.
Synchrone Geschwindigkeit
Zwei Pole bei 50 Hz ergeben 3.000 U/min, vier Pole 1.500 U/min, sechs Pole 1.000 U/min. Frequenz- und Geschwindigkeitsänderungen ändern sich direkt proportional.
Slip
Der Schlupf entspricht der Synchrondrehzahl minus der Rotordrehzahl geteilt durch die Synchrondrehzahl. Standard-Induktionsmotoren laufen bei Nennlast mit 0,5 bis 3 Prozent; Eine vierpolige Maschine mit 1.470 U/min liegt bei 2 Prozent.
Drehmomentspielraum
Allzweckkonstruktionen liefern etwa 150 bis 200 Prozent des Nenndrehmoments bei blockiertem Rotor und 200 bis 250 Prozent bei Ausfall, weshalb sie eine belastete Pumpe oder Förderanlage direkt online starten können.
Warum sich drei Phasen lohnen
Konstantes Drehmoment während des gesamten Zyklus, weniger aktives Material pro kW, geringerer Strom pro Leiter und kein Verschleiß des Startschalters oder Kondensators.
Der Stator- und Rotorstapel: Wo echte Effizienz herrscht
Elektrisches Design bestimmt die Decke. Der Lamellenstapel entscheidet darüber, wie nah die fertige Maschine daran herankommt. Ein Statorkern aus 0,35 mm hochwertigem, nicht orientiertem Siliziumstahl reduziert den Kernverlust im Vergleich zu 0,50 mm Standardmaterial bei gleicher Flussdichte typischerweise um 15 bis 25 Prozent, aber die dünnere Stärke kostet mehr, Rohlinge mit weniger Matrizenspiel und bestraft etwaige Schwächen bei der Werkzeugwartung.
Wie die Bleche verbunden werden, ist ebenso wichtig wie die Qualität, da bei jeder Verbindungsmethode die Montagekosten gegen Verlust und Steifigkeit abgewogen werden.
- Ineinandergreifen: In das Blech gestanzte Vertiefungen oder Schwalbenschwänze verbinden benachbarte Lamellen miteinander. Schnell, keine Aushärtung, aber die Verriegelungen erzeugen lokale Kurzschlüsse, die den Kernverlust um etwa 1 bis 3 Prozent erhöhen.
- Klebeverbindung: Beschichtete Bleche werden unter Druck ausgehärtet, wodurch die Laminierung elektrisch isoliert bleibt. Dies verbessert den Stapelfaktor und reduziert Vibrationen und hörbare Geräusche.
- Laser- oder WIG-Schweißen: geringer Wärmeeintrag und hoher Durchsatz, üblich bei größeren Rahmen. Die Schweißnaht und die Wärmeeinflusszone verursachen lokale Verluste, daher werden die Platzierung und Anzahl der Nähte festgelegt und nicht dem Schweißer überlassen.
- Leisten, Keilstangen oder Durchgangsbolzen: werden verwendet, wenn der Kern möglicherweise vor Ort neu gestapelt oder repariert werden muss.
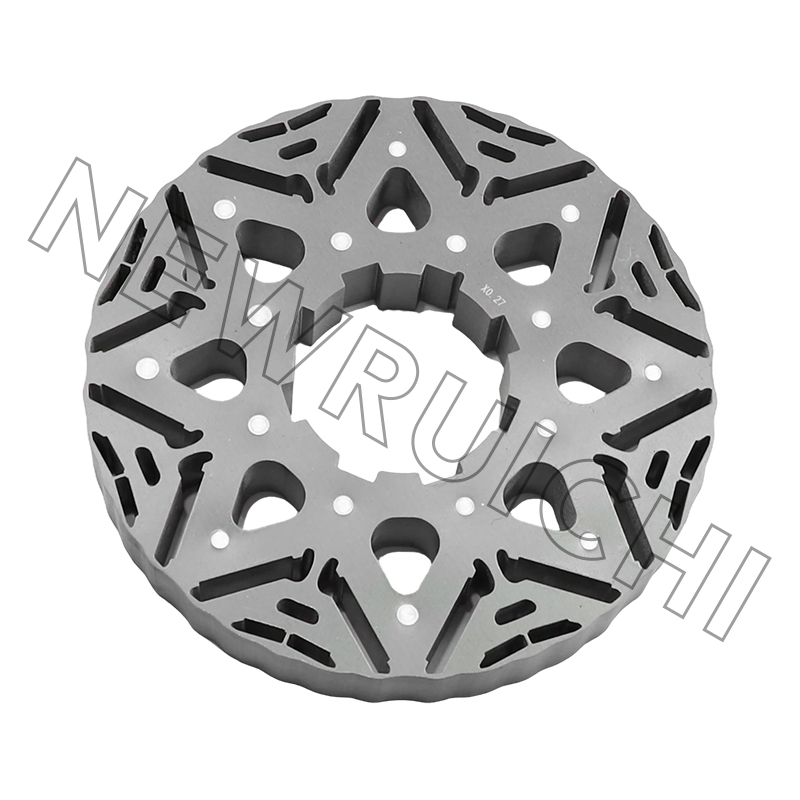
Bei der Eingangskontrolle kommt es in der Regel auf vier Zahlen an: Grathöhe unter 0,05 mm, Stapelfaktor zwischen 0,95 und 0,97, Gleichmäßigkeit des Luftspalts innerhalb von 10 Prozent des Nennwerts und ausreichend fester Zwischenlaminierungsdruck, um das Singen des Stapels bei der doppelten Netzfrequenz zu stoppen, ohne die Isolierbeschichtung zu zerstören. Ein lockerer Stapel macht sich später durch erhöhten Kernverlust, höhere Geräuschentwicklung und im schlimmsten Fall durch Reibverschleiß zwischen den Lamellen bemerkbar. Der Zusammenhang zwischen Laminierungsgeometrie und Laufverhalten wird in diesem Leitfaden ausführlicher behandelt Statorkernbleche .
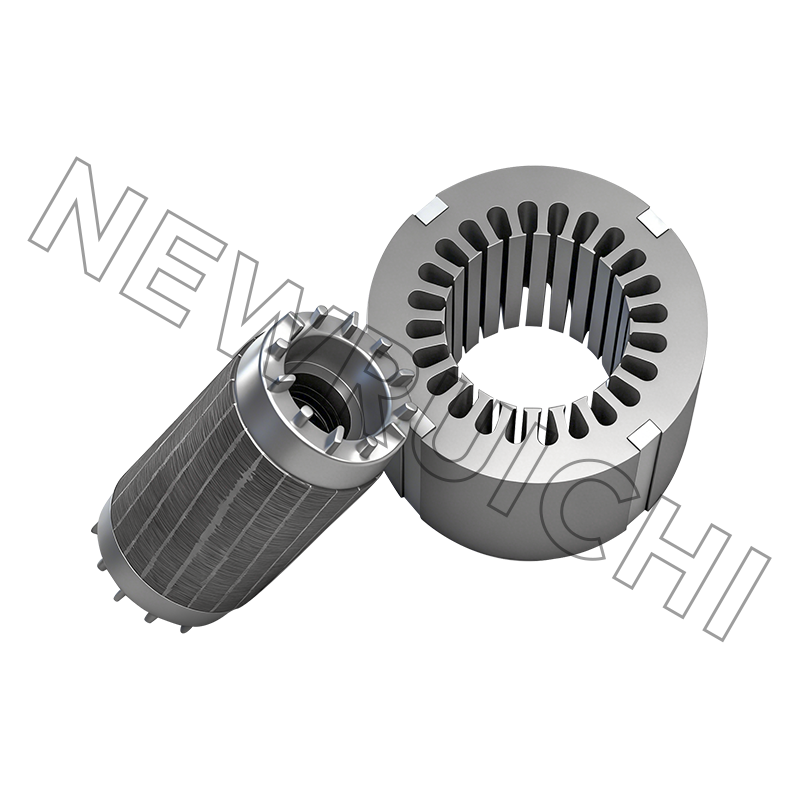
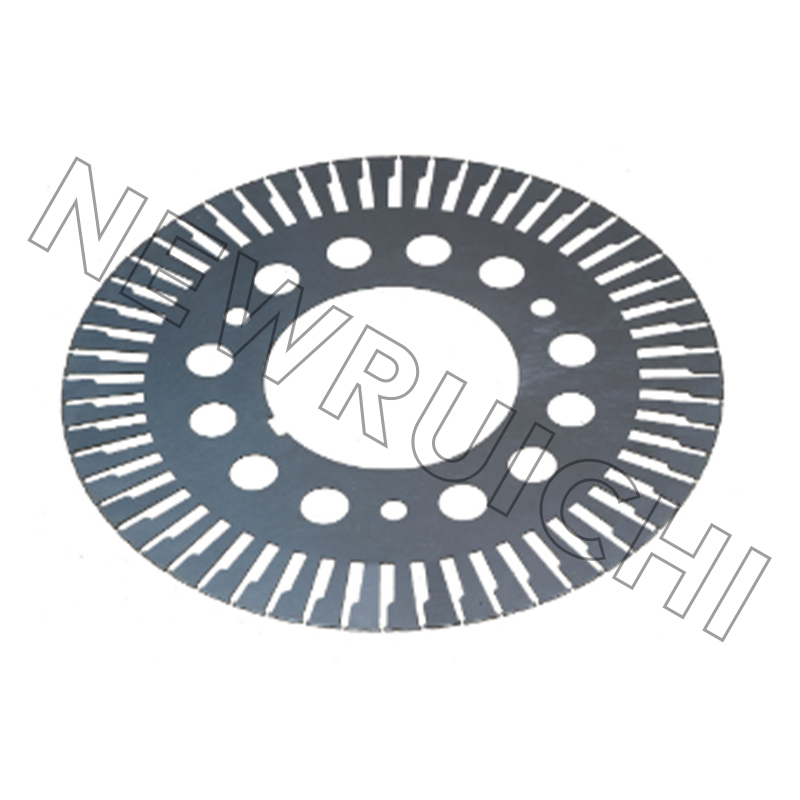 Stator- und Rotorlaminierungen für Wechselstrommotoren Wechselstrommotoren bilden den Kern moderner Industriesysteme, und die Leistung ihrer Stator- und Rotorkerne hat direkten Einfluss auf die Motoreffizienz, Zuverlässigkeit und No... Produkt anzeigen →
Einphasig gegen dreiphasig: Ein praktischer Vergleich
Die meisten Auswahlargumente beruhen eher auf einer Handvoll messbarer Unterschiede als auf Präferenzen.
Schadensaufschlüsselung: Die Zahlen hinter dem Namensschild
Ein Datenblatt gibt eine Effizienzzahl an. Im Betrieb teilen sich fünf Verlustkomponenten die Wattzahl und nur ein Teil davon ist nach der Bestellung des Motors noch beeinflussbar.
Zwei davon werden in der Auslosungsphase entschieden. Der Kernverlust hängt von der Stahlsorte, der Blechdicke und der Art der Verbindung der Bleche ab. Der Streulastverlust hängt von der Schlitzgeometrie, dem Luftspalt und der Qualität der Stapeloberfläche ab. Ein Käufer, der einen nicht näher bezeichneten Kern akzeptiert, nimmt unbestimmte 32 Prozent der Gesamtverluste in Kauf.
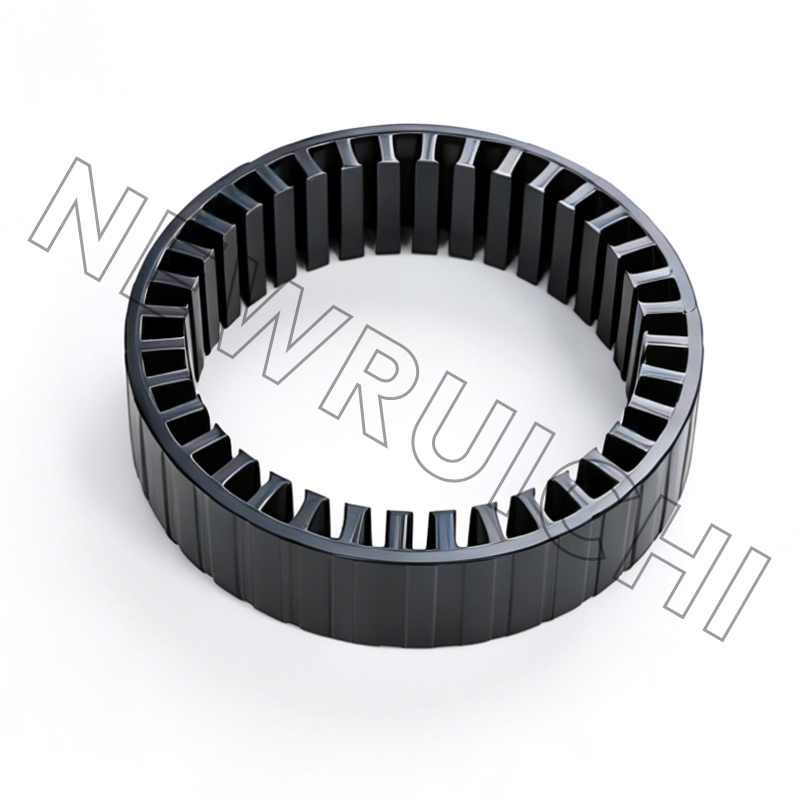
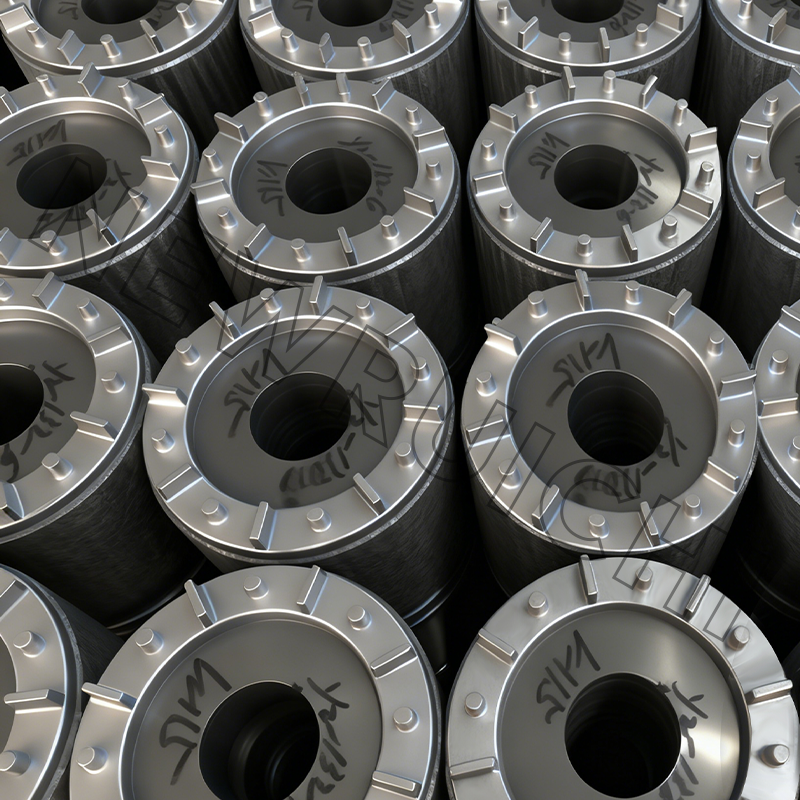 Interlock-Laminatkern Unser laminierter Interlock-Kern wird mit fortschrittlichen Techniken hergestellt und zeichnet sich durch ein schweiß- und klebstofffreies Design aus, das die Produktionseffizienz erhöht und gleichzeitig die Sicherheit gewährleistet. Produkt anzeigen →
Wo Drehstrommotoren die Arbeit erledigen
Die installierte Basis zeigt, wo die Lautstärke sitzt, und die Lautstärke bestimmt, welche mechanischen Merkmale Standard und welche Sonderfunktionen sind.
- Pumpen und Ventilatoren: 34 Prozent
- Kompressoren: 18 Prozent
- Förderanlagen und Materialtransport: 15 Prozent
- Werkzeugmaschinen und Metallverarbeitung: 12 Prozent
- HVAC und Kühlung: 11 Prozent
- Marine, Wind, Bergbau und andere: 10 Prozent
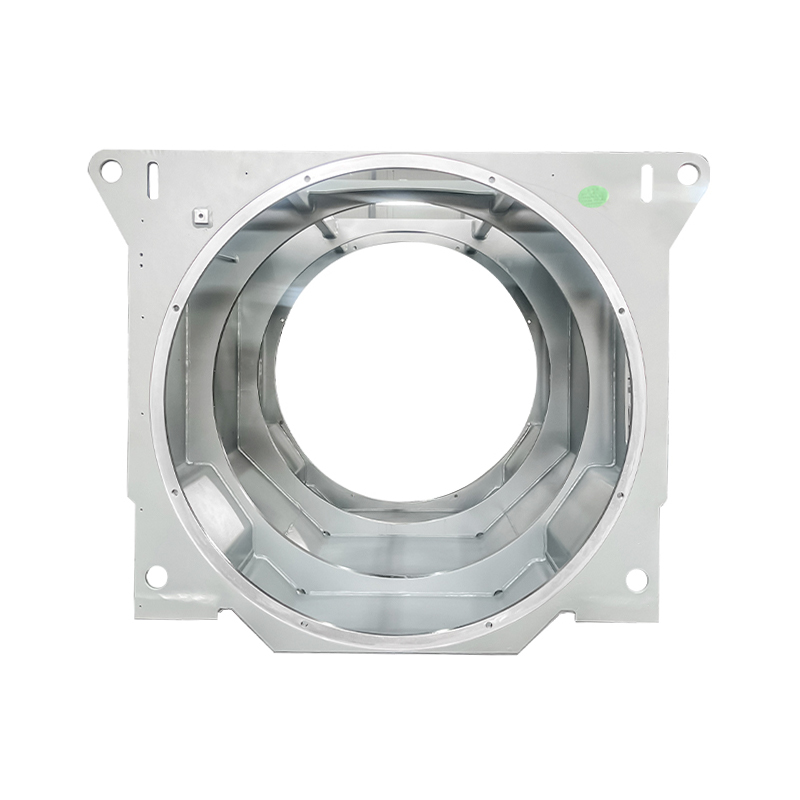
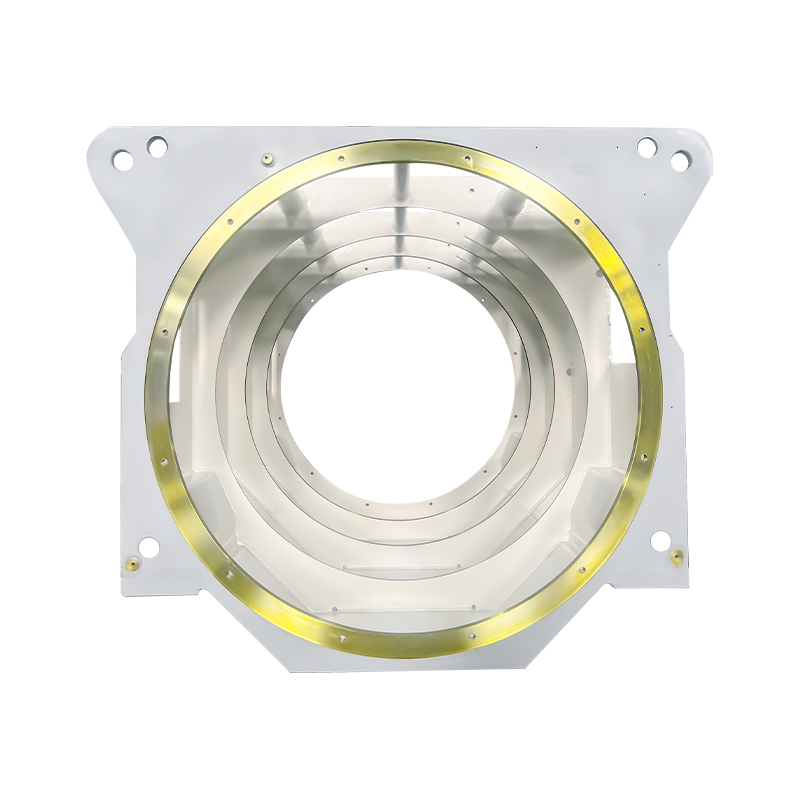
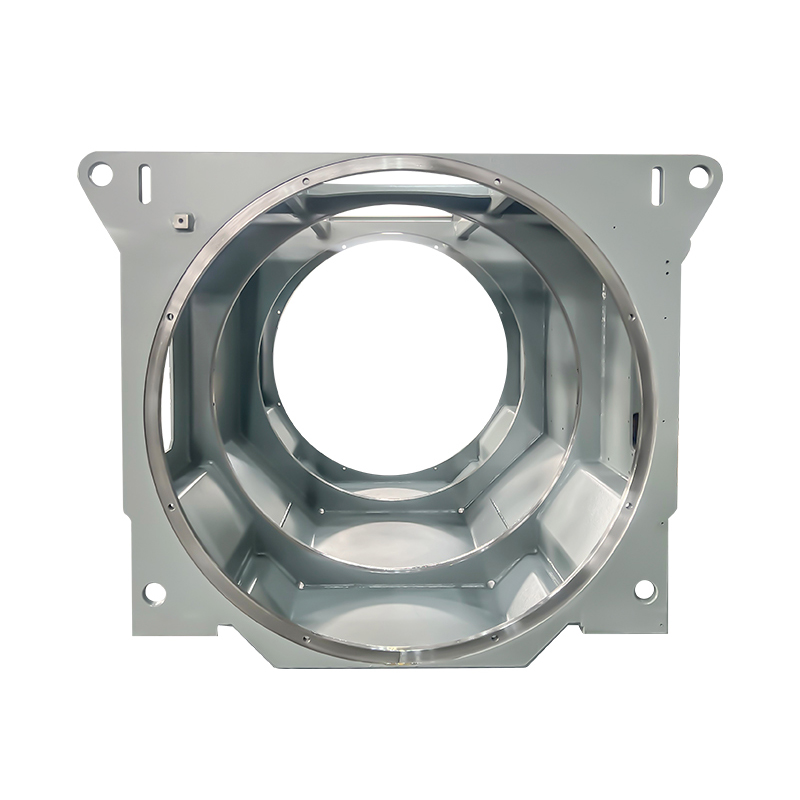
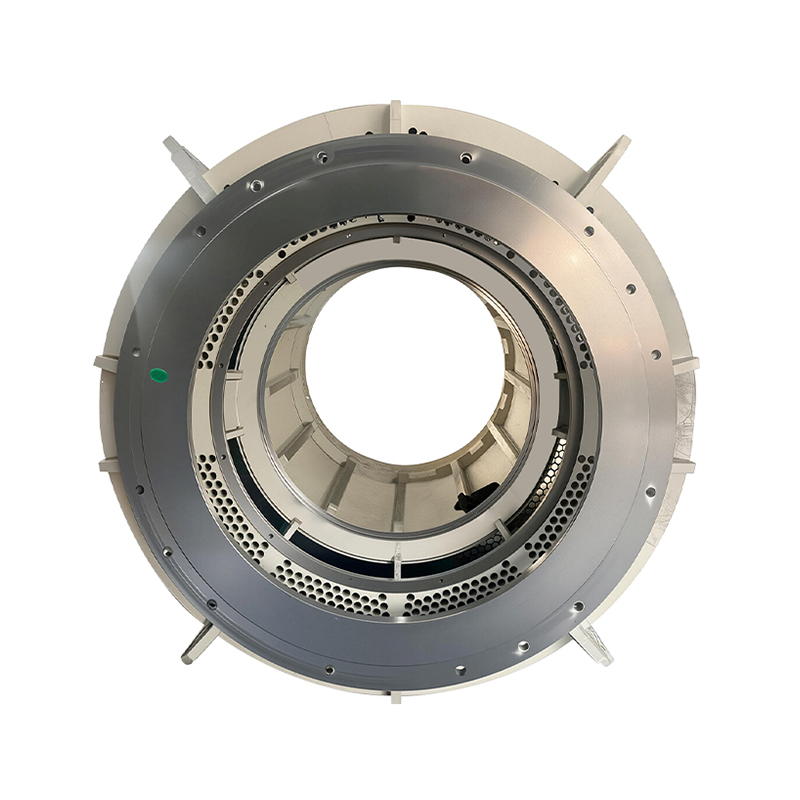
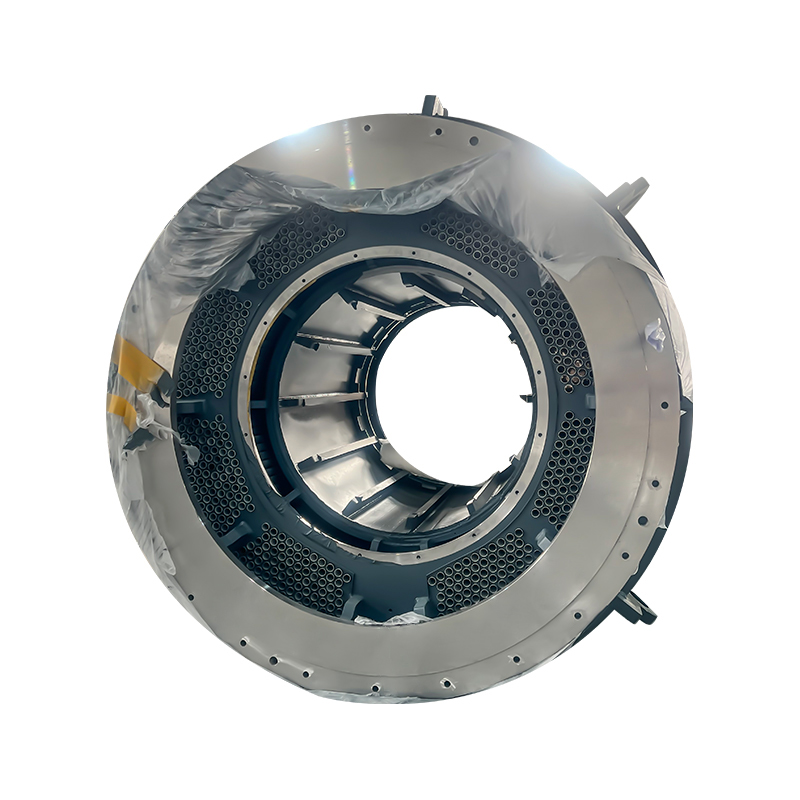
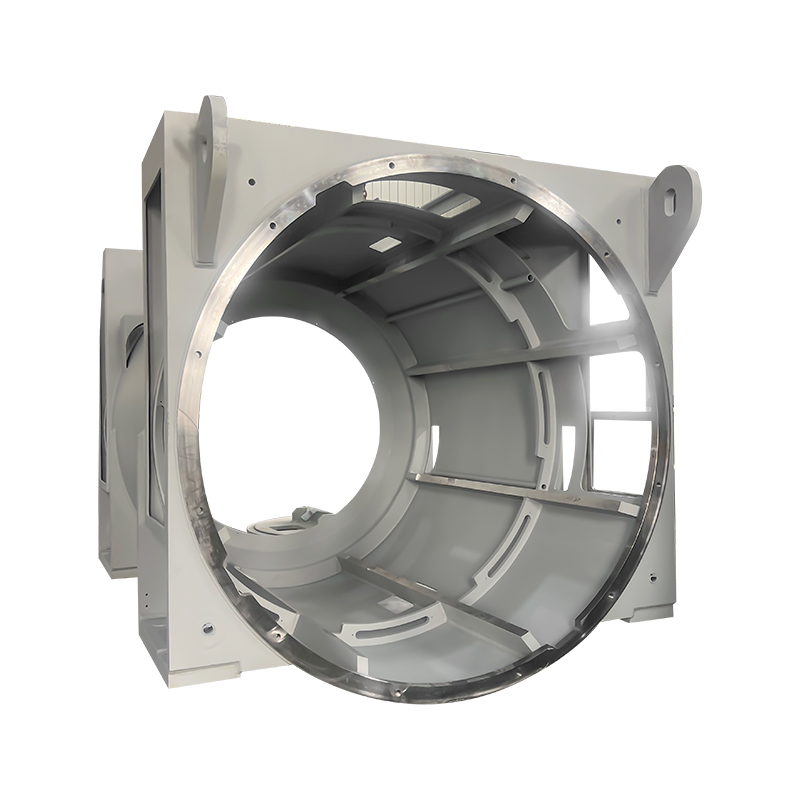
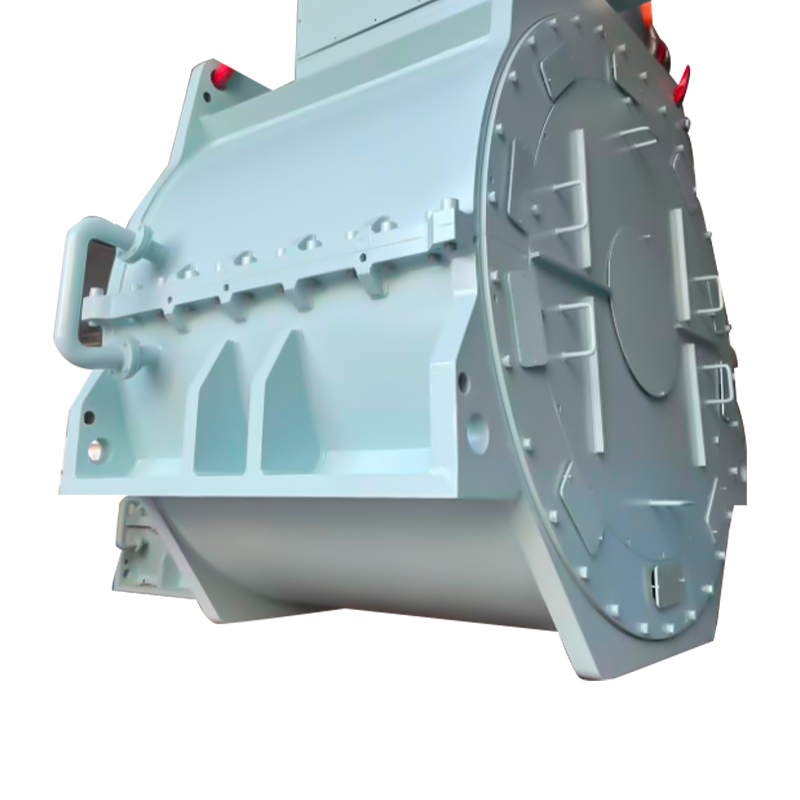
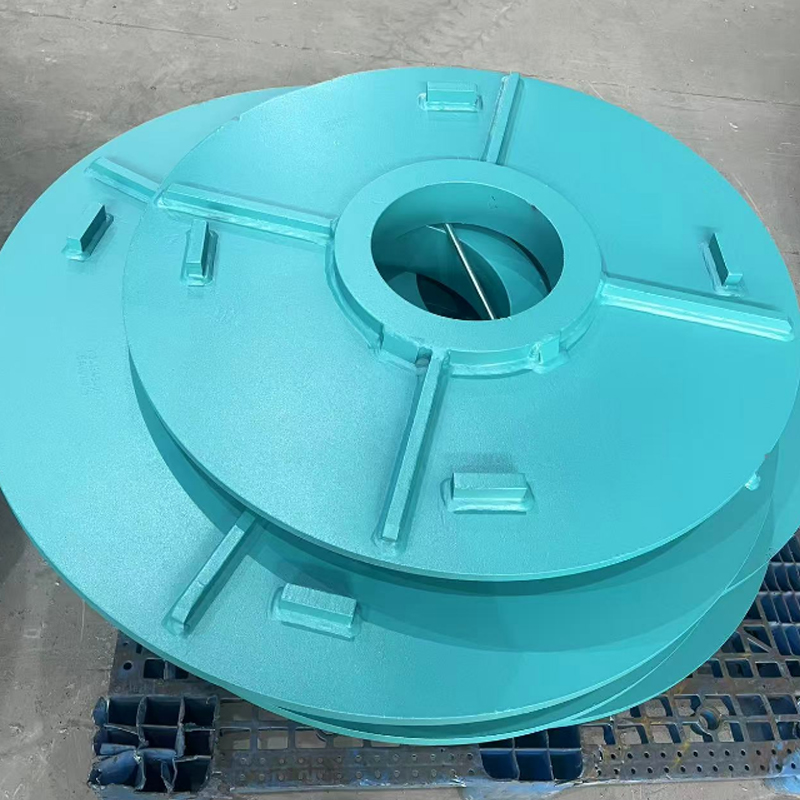
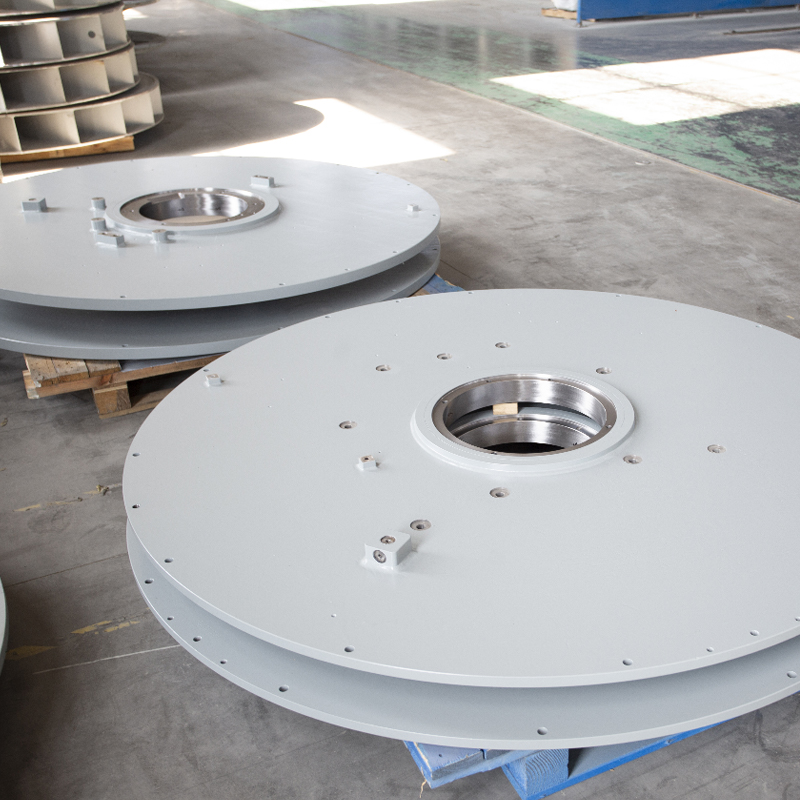
Jede Aufgabe stellt unterschiedliche Anforderungen an das Gehäuse. Ein Allzweck-Pumpenmotor benötigt kaum mehr als eine steife Fußmontage und einen sauberen Kühlweg. Die Basis eines Windkraftgenerators, einer Hochspannungs-Industriemaschine oder einer wassergekühlten Schiffseinheit benötigt einen geschweißten Kastenrahmen mit kontrollierter Verformung nach dem Schweißen, einen definierten Korrosionsschutz und eine Kühlanordnung, die Salzsprühnebel oder kontinuierlichen Teillastbetrieb übersteht. Das sind Herstellungsprobleme, bevor es elektrische Probleme gibt.
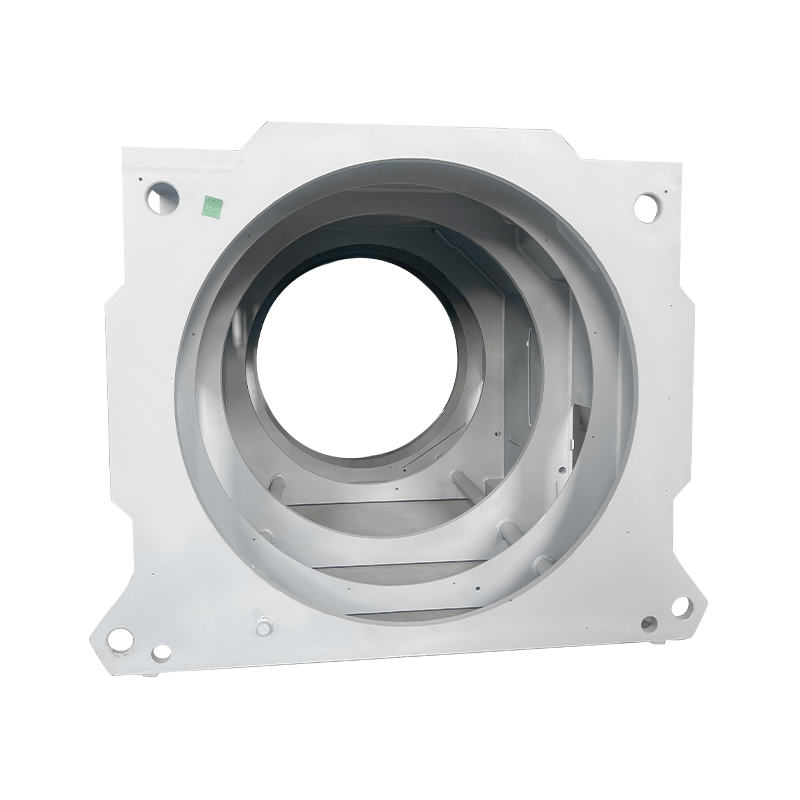 Industriell geschweißter Kastenmotorsockel I. Grundkonzept und Positionierung Produkt anzeigen →
Auswahlreihenfolge und Amortisation
Wenn Sie diese Schritte in der richtigen Reihenfolge befolgen, wird der teuerste Fehler bei der Motorenbeschaffung vermieden, nämlich der Kauf einer höheren Effizienzklasse, als der Zoll jemals wieder hereinholen kann.
Schritt 1: Definieren Sie die Pflicht
Kontinuierlich oder intermittierend, Lastdrehmomentkurve, Starts pro Stunde, Umgebungstemperatur, Höhe und ob ein VFD die Geschwindigkeit steuert.
Schritt 2: Größe des Rahmens anpassen
Passen Sie das Nenndrehmoment mit einem Arbeitsspielraum von 15 bis 25 Prozent an die angetriebene Last an. Eine Überdimensionierung aus Sicherheitsgründen kostet den Leistungsfaktor bei Teillast und erkauft selten die Zuverlässigkeit.
Schritt 3: Effizienzklasse festlegen
IE3 ist in den meisten Märkten die Basis. IE4 verdient seine Prämie ab etwa 4.000 Betriebsstunden pro Jahr.
Schritt 4: Geben Sie den Kern an
Laminierungsgrad, Blechdicke, Stapelmethode und Stapellänge. Hier wird ein Effizienzanspruch entweder unterstützt oder stillschweigend aufgegeben.
Schritt 5: Bestätigen Sie Gehäuse und Kühlung
IP-Schutzart, Kühlmethode, Korrosionsklasse für den Schiffs- oder Offshore-Einsatz und ob der Rahmen repariert statt ersetzt werden kann.
Amortisationscheck: Ein vierpoliger 75-kW-Motor, der 6.000 Stunden im Jahr mit 0,12 USD pro kWh läuft, verbraucht bei einem Wirkungsgrad von 95,0 Prozent etwa 473.700 kWh. Die Umstellung auf 95,4 Prozent spart etwa 2.000 kWh, etwa 240 USD pro Jahr. Die Umstellung auf 96,0 Prozent spart etwa 4.900 kWh oder 590 USD pro Jahr, die sich bei Dauerbetrieb normalerweise innerhalb von drei bis fünf Jahren amortisieren. Bei einem Zweischichtbetrieb kann das gleiche Upgrade ein Jahrzehnt dauern, und ein besserer Kern in einem IE3-Frame ist normalerweise die intelligentere Investition.
Wartungs- und Compliance-Punkte, die geprüft werden
Effizienzstandards, Vibrationsgrenzwerte und Schweißqualitätssysteme sind die drei Bereiche, in denen Papierkram und Hardware übereinstimmen müssen.
- Effizienz und Bewertung: IEC 60034-30-1 definiert die IE-Klassen und IEC 60034-1 legt die Bewertungsbasis fest. Eine Isolierung der Klasse F mit einem Temperaturanstieg der Klasse B ist nach wie vor eine gängige Möglichkeit, Wärmemarge zu kaufen.
- Vibration: ISO 20816-1 ersetzt die älteren ISO 10816-Grenzwerte für Abnahmetests. Die Grenzen der Zonen A und B dienen als Referenz bei der Inbetriebnahme.
- Wellenströme im VFD-Betrieb: Ein isoliertes Lager auf der Nicht-Antriebsseite und ein Wellenerdungsring verhindern die Riffelung, die bei großen Antrieben innerhalb eines Jahres zur Zerstörung der Lager führt.
- Isolationswiderstand: Die IEEE 43-Richtlinie legt den Mindestwert auf ein Megaohm plus ein Megaohm pro kV Nennspannung fest, korrigiert auf 40 Grad Celsius.
- Geschweißte Rahmen und Strukturen: Die Schweißqualitätsanforderungen nach ISO 3834, kombiniert mit ISO 9001, IATF 16949 für Automobil- und Traktionsversorgung und ISO 14001, decken die Dokumentation ab, die Käufer jetzt mit Angeboten anfordern.
- Korrosionsschutz: Schiffs- und Offshore-Gehäuse hängen von der Beschichtungsspezifikation und der Oberflächenvorbereitung ab, nicht von der Lackmarke.
Ein einfaches Trendprogramm erkennt das meiste davon frühzeitig: vierteljährliche Vibrationsmessungen, jährliche Thermografie, Isolationswiderstand bei jedem Abschalten und Analyse der Motorstromsignatur bei jedem Antrieb, der nicht offline geschaltet werden kann.
Die praktische Schlussfolgerung ist, dass ein Drehstrommotor ein System ist und die Teile, die verschleißen, singen, überhitzen oder Energie verschwenden, mechanischer und metallurgischer Natur sind: der Kern, der Rahmen, der Luftspalt, die Lager und der Kühlpfad. Käufer, die neben der elektrischen Nennleistung auch Laminierungsgrad, Blechdicke, Stapelmethode und Rahmenkonstruktion angeben, erhalten eine Maschine, deren auf dem Typenschild angegebene Effizienz den Kontakt mit dem Fabrikboden übersteht.
Diese Kette von Siliziumstahl über gestanzte Bleche, fertige Kerne und geschweißte Rahmen ist genau das, was wir tun Fertigungskapazitäten sind rundherum organisiert, mit Prototyping auf Musterebene für neue Designs und Serienlieferung für etablierte Programme.
Ihre E-Mail-Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
 E-Mail: [email protected]
[email protected]
 Telefon:
+86-18861576796 +86-18261588866
+86-15305731515 +86-18861576796
Urheberrecht © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. Alle Rechte vorbehalten.
Hersteller von Stator- und Rotorkernen
